English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

業界ニュース
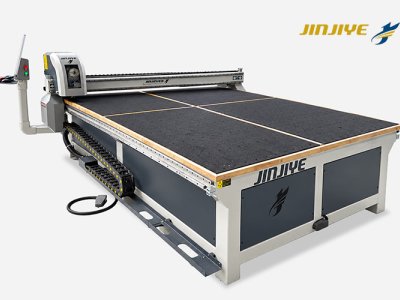
顧客がDXFを送ってきた場合、エッジの横にある数字と描画されたエッジの長さは必ずしも同じものではありません。寸法テキストは編集可能です。ジオメトリが誤ったスケールで届くことがあります。小さなペインと大きなペインが同じプレビューウィンドウを埋めることがあります。
で開催されたCNCガラス切断システムトライアルでは、サプライヤーにジョブの準備に使用した図面を特定してもらいます。機械トライアルでは、寸法結果が意味を持つ前に合意された切断輪郭が必要です。そうでなければ、サプライヤーとバイヤーが異なるバージョンのジョブを基準に測定している可能性があります。
2026/10/27 16:43
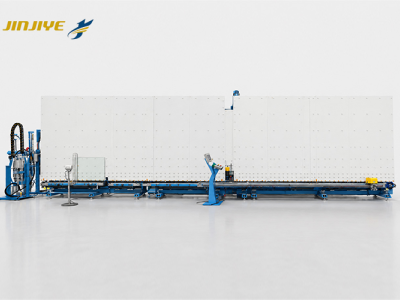
シーリングロボットの隣のスペースは、シフトが終わるずっと前に埋まってしまうことがあります。次々とユニットが到着し続ける一方で、先にシールされたガラスはまだ次の許可された移動を待っています。別のラックを持ってくれば当面の問題は解決しますが、そのラックもいっぱいになってしまいます。
これはロボットが順調に稼働しているときでも起こり得ます。シーリングは速くなりましたが、保持エリアは使えるスペースが増えていません。
計画を立てる際は、複層ガラス生産ラインセカンダリーシーリング後に工場内に残るガラスを含めてください。硬化が必要なシーラントで作られたユニットの場合、
2026/10/26 15:51
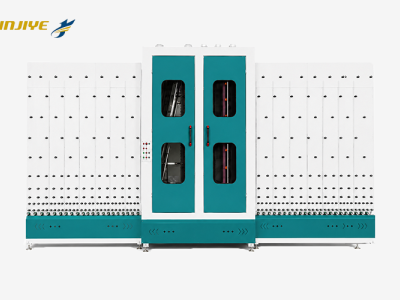
洗浄機はその日のガラスを仕上げても、まだ誰かにやるべき作業を残すことがあります。タンクには手を入れる必要があります。フィルターは取り外さなければなりません。カバーを外し、濡れた部品を扱い、次のバッチを通す前に確認を行う必要があります。
そのどれも見積書のコンベア速度には表れません。
ガラス洗浄機を比較するとき、訪問の大半を洗浄後のガラスを見ることに費やすのは妥当です。しかし、ある運転の最後のガラス板から、洗浄後に最初に許容できるガラス板までの時間も重要です。それは工場が確保しなければならない時間です。
タンクは始めるのに適した場所です
2026/10/23 15:20
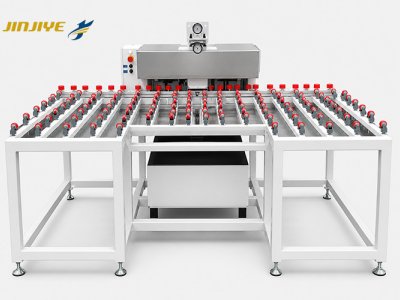
次のジョブが、たった今終えたものと同じ低放射ガラスを使用すると仮定します。板ガラスのサイズは似ていますが、一方のジョブでは二次シールがより深くなっています。エッジ削除機では、幅設定をそのままにしておくことが誘惑されます。結局、ガラスは変わっていません。
エッジの詳細は変わりました。最初の注文に適したストリップは、2番目の注文が準備された接着面を必要とする場所にコーティングを残す可能性があります。すべてのストリップを広くすることも良い答えではありません:除去された帯域は、フレームによって隠された領域を超えて見えるようになる可能性があります。
2026/10/22 10:45
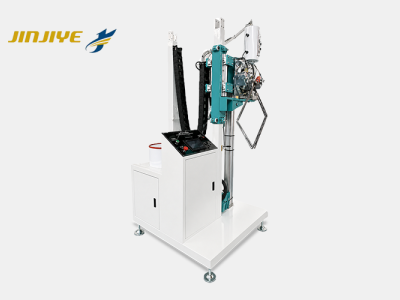
充填済みスペーサーフレームのラックは、次のシフトにとって有用な在庫に見えるかもしれません。曲げ加工は終わり、モレキュラーシーブも入っており、組立チームはフレームを待つ必要がありません。しかし、対応するガラスがまだ切断中であったり、作り直しで注文が滞っていたりすると、それらのフレームは誰も予想しなかったほど長くラック上に置かれる可能性があります。
この待ち時間は、自動乾燥剤充填機を選ぶときに重要です。より高速な充填機は、生産を組織する自由度を高めます。ただし、充填済みフレームを無期限に保管できるという意味ではありません。ここでは乾燥剤ビーズを充填した中空スペーサーバーを対象としています。
2026/10/20 13:52
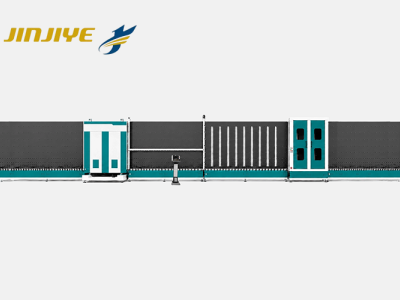
段差付き複層ガラスユニットでは、ガラス板は同じ端部で終わらない。どちらも普通の長方形であっても、一方が他方より突き出る。そのずれは端部を通る断面で明らかになる。その端部はシーリング機の作業内容を変える。
機械内にユニットのための十分なスペースがあるかもしれない。その下側となると話は別だ。大きい方のガラス板がコンベアに届き、小さい方のガラス板が届かない場合、その小さい方のガラス板はそれ自身の高さで支持される必要がある。ノズルもまた、引っ込んだ接合部で作業するためのスペースを必要とする。その構造に必要な追加設備は、機械と一緒に見積もる必要がある。段差付き複層ガラスが注文リストにあるなら、
2026/10/19 15:07
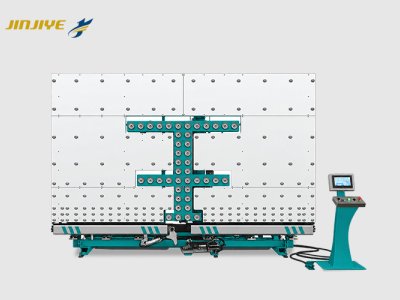
自動ガラスローダーのデモを見ると、たいていは満載のラックが隣に置かれています。ガラスは準備完了。取り出し位置も設定済み。床も片付いています。そんな条件下では、この機械が次々とガラス板を扱う様子がよくわかります。
次のラックはどうなるのか?その部分はたいていカメラの外にあります。
自分の工場では、そのラックをローダーまで運ぶのは積載オペレーターの仕事かもしれません。共用のフォークリフトかもしれません。狭い通路かもしれません。ラインの近くに置く前に、まだ仕分けが必要なラックかもしれません。これらのことは、ローダーがガラスを取り上げる速さを変えません。変わるのは、
2026/10/16 10:39
三重ガラスのサンプルは、試験から、その番号の横にガス含有率が記載され、合格欄にチェックが入った状態で出てくることがあります。しかし、その含有率の横には、どのガス空間が試験されたかを示す注記がありません。
それは一つの空洞を表しているのか、両方を網羅した結果なのかもしれません。後でこのシートを確認する人は、元の試験記録に戻って調べなければならなくなります。
3枚のガラス板は2つの別々のガス空間を残します。最初の空間についての満足な結果は、2番目の空間に何が入っているかを証明するものではありません。三重ガラス用にアルゴン封入を追加するなら、
2026/10/15 15:12
ジョブシートには100ユニットと書かれています。ブチルマシンでは、それは100個のスペーサーフレームを意味する場合もあれば、かなり多くの数を意味する場合もあります。
すべてのユニットが複層ガラスであれば、数は単純です。三重ガラスを加えると、それらのユニットごとにスペーサーフレームがもう1つ追加されます。完成ユニットの合計はまったく同じままで、コーティング作業だけが増えることがあります。
これはブチル押出機を購入するときに重要です。見積もりでは毎分メートル単位の速度が示されるかもしれませんが、その機械が組立ラインでシフトごとに必要なフレームを準備できるかどうかは、
2026/10/14 11:45
シーリングロボットの隣にドラムを2セット置くことは、混合材料の受注案件に対する単純明快な答えに見えるかもしれません。1つは通常作業用のシーラントとして準備し、もう1つは異なる仕様が必要な作業用にします。
その構成を購入する前に、材料をもう少し先まで追ってみてください。
それぞれの供給はどこへ行くのか?ディスペンシングシステムのどの部分が1つのシーラントに属し、アプリケーションヘッド付近で何かが共有されるのか?その答えが、材料の切り替えに実際に何が伴うかを決めます。
「シリコーンおよびポリサルファイドに適しています」と書かれたパンフレットは議論の出発点にすぎません。
2026/10/13 13:47
機械の仕様書には、お客様のガラス厚さに対応できると記載されています。よし。では、サプライヤーに複数の厚さを含む切断リストを渡してください。
例えば、4 mm のガラスの2つのバッチの間に 10 mm のガラスの短いバッチを入れてください。ただし、両方とも提案された機械の能力範囲内であると仮定します。これは、混合注文を扱う工場にとって有用なデモンストレーションです。もちろん切断を見ることができますが、1つのジョブが終わり次第に別のジョブが始まるときに行われる調整も見ることができます。
その数分間は注目に値します。長い生産運転では、段取り作業は多くのシートに分散されます。小ロットでは、
2026/10/12 16:00
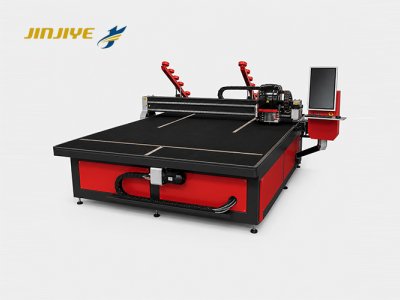
切断計画は梁まで埋め尽くされているように見えても、まだ足りないことがあります。分割時に1枚の板が割れる。端材はラベルのない棚に放り込まれる。2日後に緊急の再製作が舞い込み、誰も適切な残材を見つけられず、誰かが新しいシートを開ける。
経験ありますか?ならば、切断ヘッドだけがすべてではないことはすでにご存じでしょう。
あなたのCNCは完璧に動いているかもしれません。節約分はネストと次の工程の間で漏れ出しているだけです。
焼きなましフロートガラスを切断していて、CNCガラス切断機を購入した後もまだ無駄が多いなら、そこから始めましょう。罫書きの後はどうなりますか?その後のピースはどうなりますか?
2026/10/10 08:36