English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

Low-Eエッジ削除:幅は作業内容によって決まる
次のジョブが、たった今終えたものと同じ低放射ガラスを使用すると仮定します。板ガラスのサイズは似ていますが、一方のジョブでは二次シールがより深くなっています。エッジ削除機では、幅設定をそのままにしておくことが誘惑されます。結局、ガラスは変わっていません。
エッジの詳細は変わりました。最初の注文に適したストリップは、2番目の注文が準備された接着面を必要とする場所にコーティングを残す可能性があります。すべてのストリップを広くすることも良い答えではありません:除去された帯域は、フレームによって隠された領域を超えて見えるようになる可能性があります。
低放射ガラスのエッジ削除機を比較する購入者にとって、有用な質問は、実際のジョブがどの幅を必要とするか、そして装置がそれらをどのように生成するかです。
ガラス名は幅設定の前に来ます
注文書に「Low-E」とあるだけでは、処理方法を決めるのに十分ではありません。一部のガラスには、指定されたシーラントがコーティングに接着することを許可する指示が付属しています。その場合、指定された用途においてはコーティングを残すことが許容される可能性があります。別のガラス製品には、それを除去する要件が付属することがあります。作業者は設定を選ぶ前にその答えを必要とします。
納品書類に記載された製品名称を使用してください。熱処理可能なバージョンを注文した場合、その詳細は除去設定を行う担当者にも伝わる必要があります。シーラントの名称も一緒に保持してください。現在の加工指示はその組み合わせをカバーしている必要があります。あるコーティングをそのまま残す許可は、両方がLow-Eとして販売されているという理由だけで別の製品に引き継がれるものではありません。
一時保護層とその下のLow-Eコーティングは別物です。エッジ除去が始まる時点でガラス板にどの層がまだ残っているかを機械のサプライヤーに伝えてください。提案された作業は、実際に機械に届く材料に対応したものでなければなりません。
シールからガラス端部へと遡って作業する
承認済みの複層ガラスユニットのエッジ断面では、ガラス端部、スペーサー、一次シール、二次シールがすべて見えている必要があります。残存コーティングが始まる境界を追加します。これにより、除去幅とシール配置が同じ図面に載ります。
この寸法はガラス表面を内側へ向かってたどります。ガラス板間の中空層幅ではなく、スペーサーの公称幅から答えが得られるわけでもありません。
仮定の2つの注文に戻ります。2番目の案件では、スペーサーがガラス端部からより遠くに位置し、二次シール材のための余地が広がるとします。除去済みの帯は1番目の案件と同じ位置で終わったままです。新しいシール配置に十分届くでしょうか?バッチを実行する前に、そのエッジ断面をコーティング供給元の要件と比較してください。スペーサーを動かしても、ガラスからすでに除去された帯は変わりません。
もう一つの境界は見た目に関わるものです。施工後にガラス端部の一部が見える場合、より広い除去幅が仕上がりの外観を変えることがあります。意図した構造で作られたサンプルがあれば、本発注を処理する前に顧客がそれを確認できます。この注文で入力する幅は、合意された端部ディテールに基づくべきです。パンフレットには、機械が対応できる最大幅が記載されています。
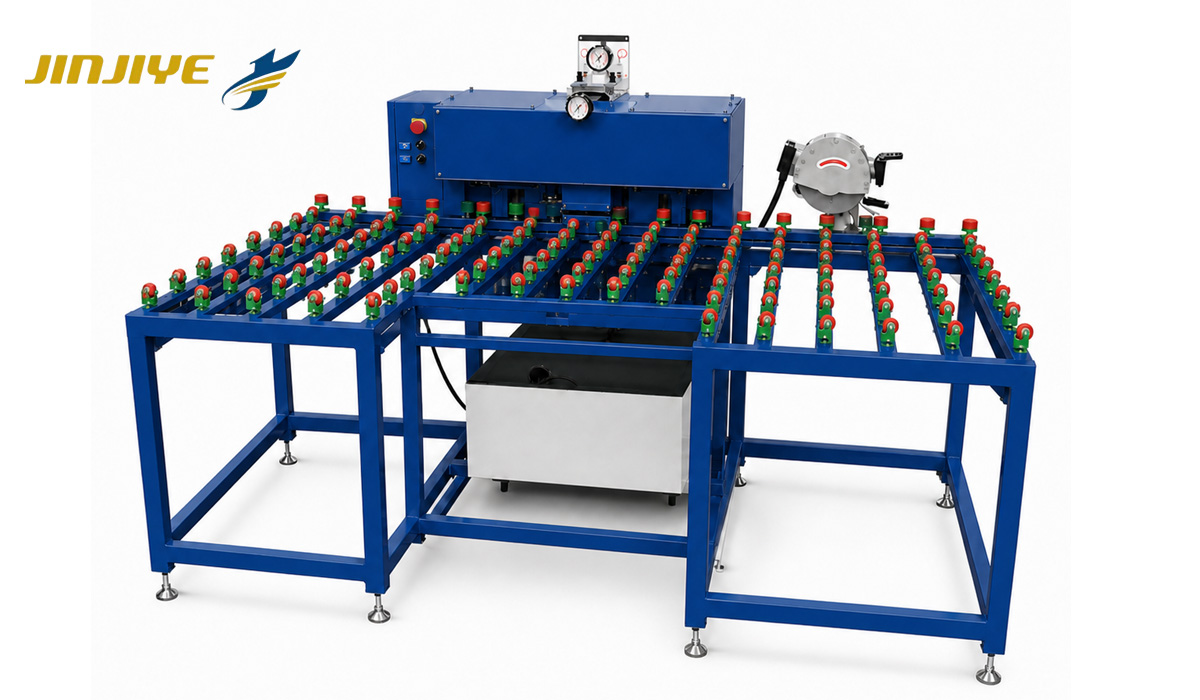
広い帯幅は設備の検討内容を変える
狭い周辺帯と広い除去領域では、除去ヘッドに求められる作業が異なることがあります。ホイールが1回のパスで必要な帯を覆えない場合、機械は重なり合う帯に分けて作業する必要があるかもしれません。仕上がった表面は、それらのパスの外側の境界に沿ってだけでなく、パス間のつなぎ目全体でも重要です。
これは、最も幅広い通常のジョブのサンプルが機械試験でその位置を占める場所です。狭いストリップのみを使用した実演では、購入のその部分が未回答のままになります。ガラス仕様と必要な除去幅を各サンプルとともに保管し、結果を検討中のジョブに遡って追跡できるようにしてください。
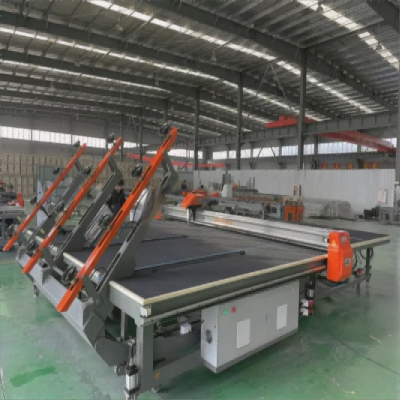
操作を実行する場所はいくつかあります。JINJIYEの自動ガラス切断システムは、Low-E除去をオプション機能としてリストしています。縦型Low-Eコーティング除去機では、ガラス板は除去のために別の機械へ送られます。プロセス内のどこに位置するかは、処理するガラスによって異なります。
熱処理ガラスの場合、強化前か強化後かの問題をまずガラスサプライヤーと確定してください。次に、工場内のルートをレイアウトします。ガラス板をどこで投入し、どこでコーティングを除去し、次にどこへ送るかです。切断テーブルでの除去を購入する場合は、見積もりでそのオプションを確認してください。Low-Eガラスに適していると記載された切断システムが、必ずしもそれを含んでいるとは限りません。
準備されたエッジがユニット内部に消える前に点検してください。
見た目が整ったストリップは、最初の観察にすぎません。必要なコーティング除去は、隅部を含めて連続していなければなりません。清掃後のガラスは、コーティング供給元の検証方法を用いて点検してください。承認された電気的検査が指定されている場合は、必須の目視点検と併せて実施してください。コーティング除去の確認は、完成した材料の組み合わせに必要なシーラント密着確認の代わりにはなりません。
幅が誤っているサンプルは、除去が不完全なサンプルとは別に保管してください。それらは異なる疑問につながります。前者は、作業寸法または段取りに戻って確認することを求めます。後者は、帯の測定値が正しくても、除去プロセスの調査が必要です。両方を単に「不良削除」と呼ぶと、有用な情報が失われます。
購入トライアルでは、承認された二つの幅の間での変更を確認する価値があります。リストにある次のジョブを使用し、オペレーターにシフト中と同じように幅変更を行わせてください。次に、最初のペインのストリップを測定します。ジョブ参照と測定されたバンドは一致しているはずです。幅がどこから来るかに注意してください。オペレーターが手入力する場合、その工程は依然としてあなたの工場現場で行う必要があります。
通常の注文からのエッジ図面を、ガラス仕様を添付してジンジエに送ってください。より広い削除バンドのジョブも実行している場合は、そのうちの一つを含めてください。そうすれば、サプライヤーは機械とそのツーリングについて話し合うときに、両方についてあなたと一緒に検討できます。