English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

ブチル押出機 vs 二成分シーラント押出機:購入者が知っておくべきこと
従来の二重シール断熱ガラスユニットの端部を見てください。スペーサーと各ガラス板の間には薄い一次シールがあり、スペーサーの外側の周囲空洞を埋める二次シールがあります。
これらのシールは異なる段階で施工されます。ブチル押出機は組立て前にスペーサー枠を処理します。組立て済みユニットには、二液混合機がシーラントを混合し、塗布ガンに送り出します。
見積書の各項目がどのシール段階を対象としているかを確認してください。「シーラント押出機」という名称だけでは、その機械がスペーサー枠に塗布するのか、組立て済みガラスをシールするのかは分かりません。
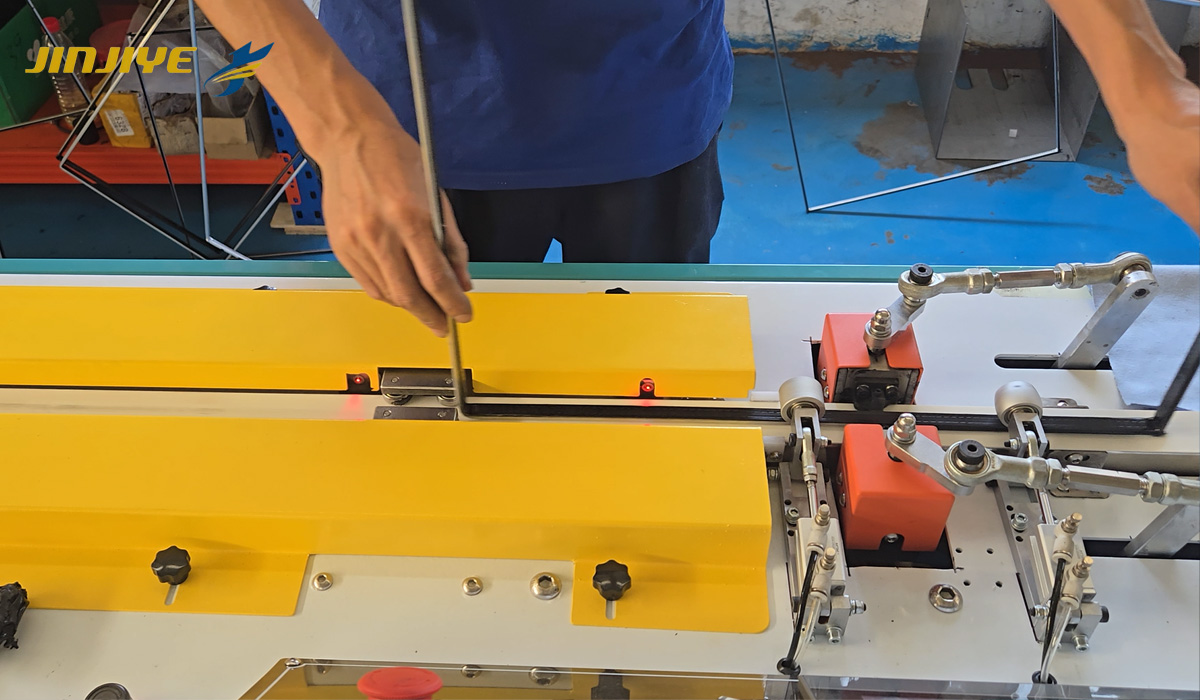
ブチル機械はスペーサーに作用する
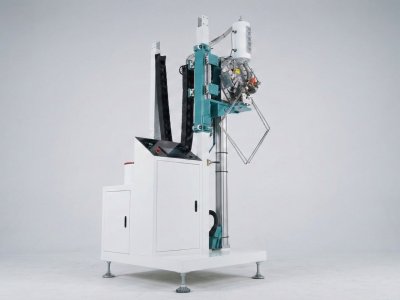
スペーサー枠は、ガラス板の間に配置される前にこの機械に到達します。ブチル押出機は、ガラスに接触するスペーサーの二つの面にPIBベースの一次シーラントを塗布します。
材料は指定された適用条件まで加熱されます。フレームがコーティングセクションを通過する際、機械はそれらの表面に沿ってシーラントを塗布します。その結果得られる一次シールは、湿気の侵入と絶縁ガスの損失を抑制するのに役立ちます。
買い手にとって有益な問いは、単に「どれだけ速く動くか?」ではありません。「私たちのスペーサー上のコーティングはどのような見た目か?」なのです。
共通のスペーサー幅と、コーナーを含む完全なフレームを確認するよう依頼してください。中断や不均一な施工がないか検査し、その後、承認された品質手順に従って組み立て済みサンプルを評価してください。
のJINJIYEブチルコーティングマシンPLC支援制御と半自動運転を組み合わせています。オペレーターは依然としてフレームを扱います。自動フレーム供給と搬送は別途協議が必要です。これらが計画に含まれる場合は、コーターに付属していると想定せず、サプライヤーに見積もり範囲へ明記させてください。
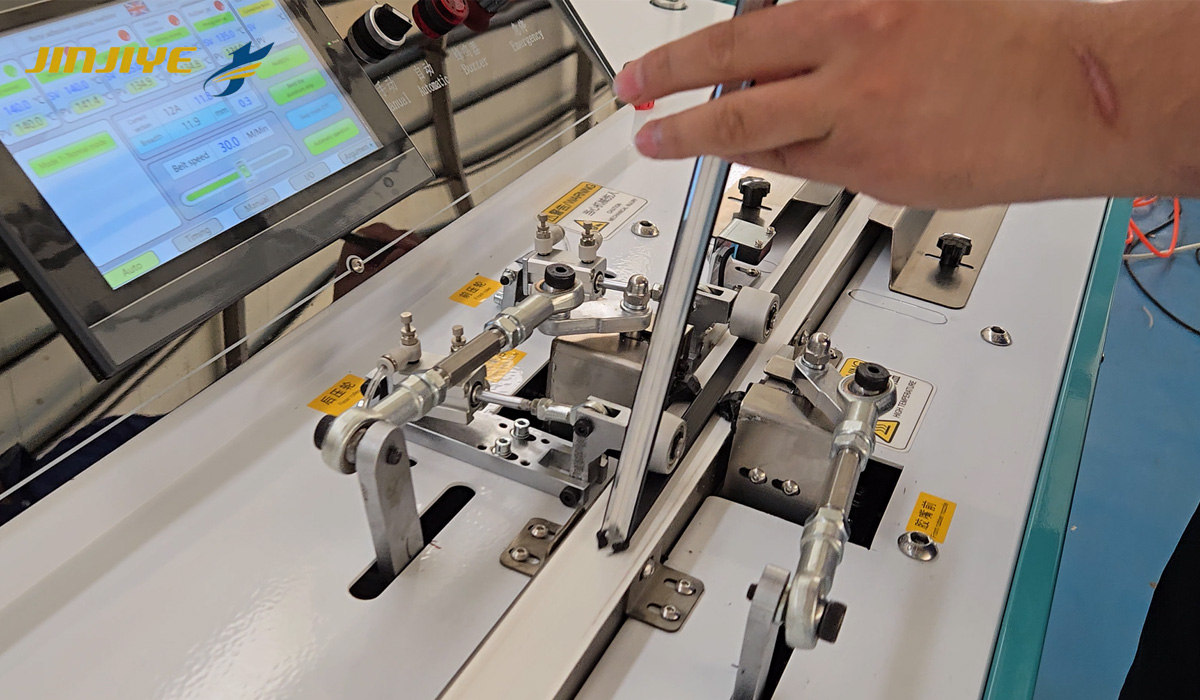
二液型マシンは異なる材料システムに対応します
二次シーリング時点で、スペーサーはすでに組み立てられたIGUの内部にあります。スペーサーの外側周囲の空間は、そのIGU構造に承認された二次シーラントで充填されます。
ベース材料と硬化剤は別々にマシンへ投入されます。それらは指定された比率で合わせられ、ガンから吐出される前に混合されます。
これにより、異なる一連の確認事項が生じます。加熱とスペーサーの取り扱いはもはや主要な問題ではありません。材料供給、計量、混合、および塗布が焦点となります。
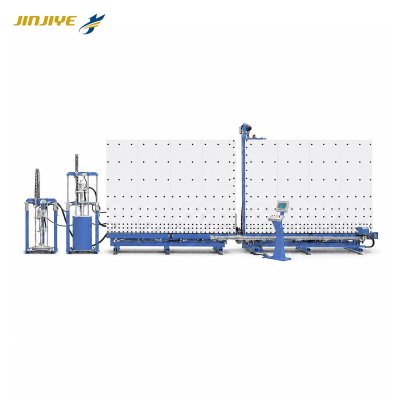
のJINJIYE二液型シーラント押出機は、適合するシリコーンまたはポリサルファイドシーラント用に構成できます。マシンが「シリコーンに対応するか」だけを尋ねるのではなく、正確な製品を確認してください。
また、誰がガンをガイドするかも確認してください。自動計量は自動周辺塗布を意味しません。手動ガイドの場合、配置と被覆は依然として作業者が制御します。
一方を単純に他方で置き換えることができない理由
ここで説明する従来の二重シールプロセスでは、違いは明白である:
| 購入に関する質問 | ブチル押出機 | 二液シーラント押出機 |
|---|---|---|
| ステーションには何が入るのか? | スペーサーフレーム | 組み立てられたガラスユニット |
| どのような材料が塗布されるのか? | 一液型PIB一次シーラント | 承認された二液型二次シーラント |
| それはどこへ行くのか? | スペーサーとガラスの間 | 外周キャビティ内へ |
| 何を厳密に管理する必要がありますか? | コーティングの状態と連続性 | 材料の配合比、混合、および被覆範囲 |
中断された一次シールは、一次シーリング段階で修正する必要があります。二次シーラントを追加で塗布しても代用にはなりません。ブチルコーティングが健全であっても、ユニットには正しく混合された二次シーラントが依然として必要です。
一部のスペーサーシステムでは、異なるシーリングプロセスが使用されています。装置の発注前に、スペーサーシステムのサプライヤーにシーリング要件を確認してください。
見積もりを依頼する前に
ブチルマシンについては、スペーサーのサンプルまたは明確な仕様(材料、幅範囲、標準的なフレーム寸法、および意図するPIB製品)を送付してください。現在のワークフローの簡単な説明も有用です。フレームがコーターにどのように到着し、どのように出て行き、どこでハンドリングや待機が次のフレームを妨げているかを含めてください。
二液ステーションについては、お問い合わせにシーラントの技術データシートを添付してください。設備サプライヤーは、製品名、粘度、混合要件、および各成分に使用される容器サイズを必要とします。混合比に使用される単位も含めてください。重量で示された比率を、同じ比率の体積として単純に入力することはできません。
試運転では、代表的な材料とワークピースを使用する必要があります。まず典型的なジョブを実行してください。次に、2番目のジョブ用にセットアップを変更し(たとえば、別のスペーサー幅や、機械の承認された限界内に収まるより大きなIGU)、段取り替えを観察してください。
実演では、ジョブ間の作業も取り上げるべきです。すなわち、段取り、清掃、そして定常停止後の生産復帰です。連続運転の短い実演では、シフト中に必要なすべての作業を示すことはできません。
温度、圧力、混合設定は、設備の指示書、シーラントのガイダンス、および承認されたプロセスから得るべきであり、他の工場の設定から得るべきではありません。
アップグレードの前に、待ち行列がどこから始まるかを見極める
スペーサーフレームがブチルコーティングを待っている場合は、そのステーションの取り扱いとサイクルタイムを見直してください。組み立て済みユニットが二次シーリングを待っている場合は、1つをそのステーションを通して追跡してください。材料の供給、混合、塗布、およびシールされたガラスがどのように搬出されるかを確認してください。
吐出時間は待ち時間とは別に記録してください。遅延がガラスの移動やステーションの再設定にある場合、吐出速度を上げてもその遅延は残ります。
水のみの複層ガラス生産ライン、サプライヤーに通常の発注サイズと数量を提示してください。スペーサーコーティングと最終シーリングの計画能力は、その作業量に基づくべきです。
送信 JINJIYE使用しているスペーサー材料とサイズ、シーラント製品名、通常のIGU寸法、必要な生産量をお知らせください。これにより、設備の検討に有用な出発点が得られます。