English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

IGU生産ライン試運転チェックリスト:引き渡し前に確認すべき事項
IGU生産ラインは、サプライヤーのデモンストレーション中は順調に稼働しても、お客様の工場に到着した後に問題を引き起こすことがあります。その原因は通常、カタログに記載された速度ではありません。通常の稼働日に、お客様の実際のガラス、材料、ユーティリティ、製品範囲を処理できるかどうかです。
試運転と最終引き渡しは、こうした詳細が明らかになる段階です。買い手は、機械が稼働するかどうかだけを尋ねるべきではありません。より重要な問いは、プロセス全体が安定して再現可能であり、オペレーターが容易に制御できるかどうかです。
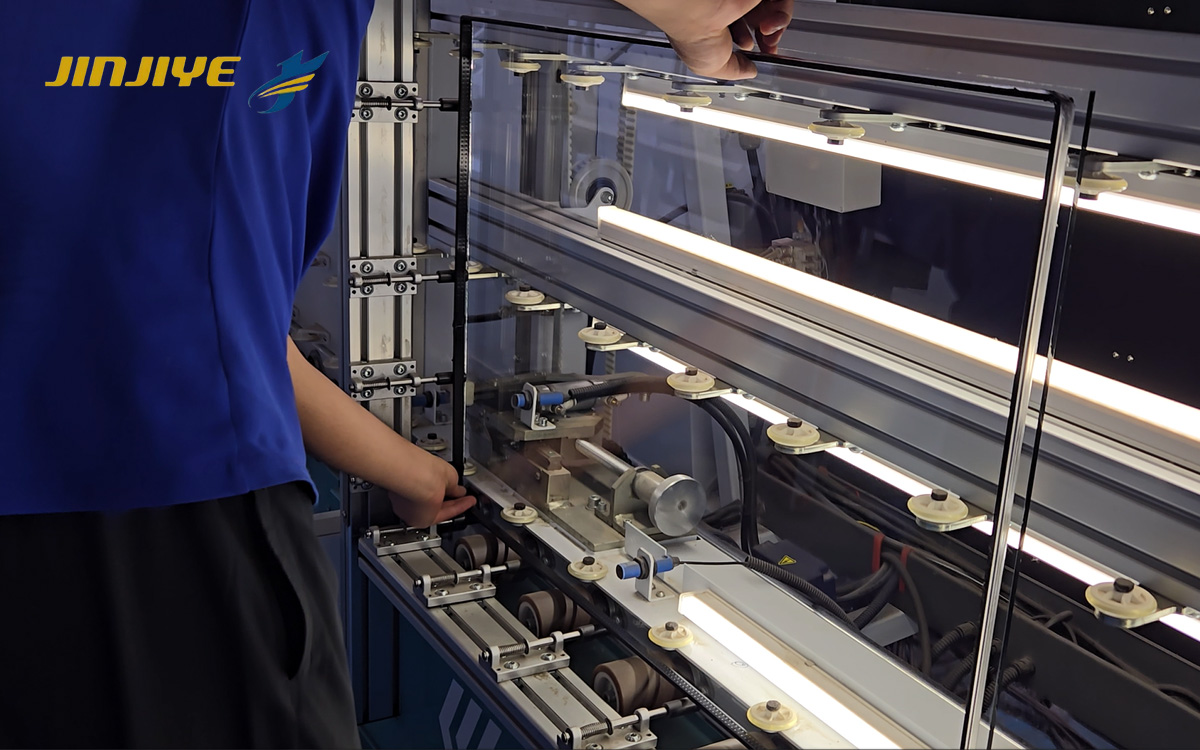
試運転テストは何を証明すべきか?
適切な試運転テストは、4つの実用的な問いに答えるべきです:
合意されたすべてのガラスサイズと厚さを処理できるか?
1つのサンプルだけでなく、許容可能な製品を繰り返し生産できるか?
電気、空気圧、水、ガスの供給は機械の要件に適合しているか?
訓練を受けたオペレーターが、装置を起動、停止、調整、清掃し、安全に保守できるか?
最終的な検収は、合意された仕様と実サンプルに基づくべきです。準備されたガラスによる短いデモンストレーションでは不十分です。
実際の製品を中心にテスト計画を立てる
試運転を開始する前に、サプライヤーとともにテストリストを準備してください。最も簡単なサイズだけをテストするのではなく、日々の生産を代表する製品を含めてください。
有用なテスト計画には以下を含めることができます:
一般的に生産される小型の複層ガラスユニット
典型的な注文サイズ
定期的に扱う最大のガラスサイズ
製品範囲に含まれる場合はLow-Eガラス
必要な場合は三重ガラス
ガス封入が含まれる場合はアルゴン封入ユニット
異なるスペーサー幅と完成したIGUの厚さ
サプライヤーは試験前にガラスの厚さ、スペーサーの種類、シーラント、目標出力を知っておくべきです。可能であれば、購入者自身のガラスと生産材料を使用してください。これは、ショールームのデモンストレーション専用に準備されたサンプルを使用するよりも現実的な結果が得られます。
ラインをセクションごとに確認する
1. ガラスの積み込みと搬送
ガラスの基本的な動きから始めます。ガラス板がラインにスムーズに入り、ローラー上で安定し、正しい位置で停止するかを確認します。
細かい点に注意してください:
ガラスがフレームやガイドレールに接触していませんか?
搬送セクションは位置合わせされていますか?
オペレーターはラインを安全に停止および再始動できますか?
システムは、繰り返し手動で補正することなく、異なるガラスサイズに対応できますか?
速く動いても、エッジ接触や頻繁な位置調整を引き起こすラインは、後に問題を生じさせます。
2. 洗浄と乾燥
清潔で乾燥したガラスは、視覚的な品質とシーリング性能の両方にとって不可欠です。テスト中は、洗浄機の直後にガラスを検査してください。
ウォーターマーク、濡れたエッジ、ほこり、ブラシ跡、傷がないか確認してください。最終リンス水、ブラシ圧、乾燥セクションはまとめて確認する必要があります。Low-Eガラスが含まれる場合は、積載方向と洗浄設定がガラスサプライヤーの推奨に従っていることを確認してください。
工場は以下を確認できます: JINJIYEガラス洗浄機IGUラインの洗浄セクションを評価する際に。
3. スペーサーの準備と乾燥剤の充填
スペーサー枠は、目に見えるねじれや開いたコーナーがなく、要求される寸法に一致している必要があります。枠の対角線、コーナー接合部、およびガラスエッジに対する位置を確認してください。
自動設備を使用している工場では、自動アルミスペーサーベンディングマシンそして自動乾燥剤充填機は生産で使用される実際のスペーサー幅でテストする必要があります。
各新しいサイズの最初の枠には特別な注意が必要です。この段階での小さな寸法誤差は、組立、プレス、最終シーリングに影響を与える可能性があります。
4. ブチルコーティング
ブチルビードは、スペーサー枠全体にわたって連続的かつ均一である必要があります。通常の生産サイクル中に、ビードの位置、高さ、温度、圧力を確認してください。
直線部分だけを検査しないでください。コーナーは、不安定な圧力や不正確な機械設定を明らかにすることがよくあります。自動ブチル押出機サイズ変更後にもテストする必要があります。なぜなら、あるスペーサー幅で機能する設定が別の幅に適しているとは限らないからです。
5. 組立、プレスおよびガス充填
組立中は、ガラス同士が接触することなく、ガラス板とスペーサー枠の位置合わせが維持されていることを確認してください。プレスセクションでは、ガラスを損傷したりスペーサーを動かしたりすることなく、必要な完成厚さを実現する必要があります。
ガス充填がラインの一部である場合は、充填方法、接続ポイント、パージプロセスおよびテスト結果を確認してください。プッシュプル式アルゴンガス充填機は、最終製品の要件と併せて評価することができます。
より大規模なプロジェクトでは、完全自動ガス充填IGU生産ラインを、個別の機械としてだけでなく、一つの接続されたシステムとしてテストする必要があります。
6. 二次シーリング
二次シーリング試験では、シーラントの混合、流動性、ビード形状、コーナー部の被覆を網羅する必要があります。作業者は、多数のユニットに影響が出る前に、正しい比率を識別し、アラームに対応できる必要があります。
選択した構成に応じて、以下を確認してください:二液型シーラント設備または、自動IGUシーリングロボット。
テスト運転で最初に合格したユニットを保管してください。後でオペレーターが機械を調整したり、新しいシフトを訓練したりする際の基準として使用できます。
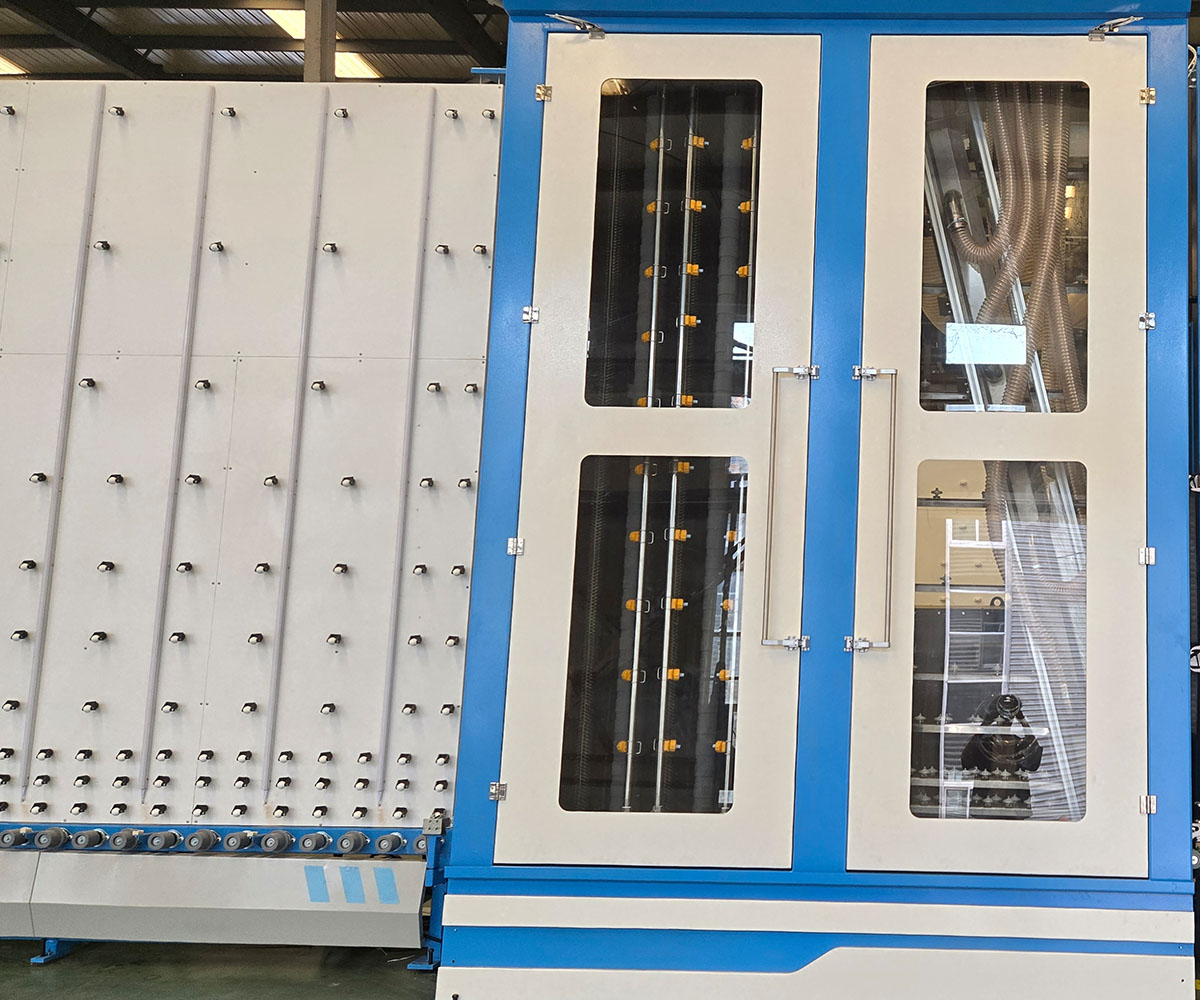
速度だけでラインを承認しないでください
生産速度は示しやすく、誤解されやすいです。サプライヤーは理想的な条件下での最速サイクルを見積もるかもしれませんが、工場では通常の生産中により長い待ち時間が発生します。
承認時に記録する項目:
実際のサイクルタイム
ステーション間の待ち時間
ガラスサイズ間の切り替え時間
オペレーター調整回数
初回合格率
アラームと計画外停止
材料廃棄と不良品数
短い試運転では問題が隠れることがあります。多くの工場では、重要な製品タイプごとに、数回繰り返すユニットからなる管理されたバッチを選びます。正確な数量は、テスト前にサプライヤーと合意する必要があります。
目標は、画面上の最高値を追い求めることではありません。通常の生産中にラインが安定した品質を維持できることを確認することです。
引き渡し前にユーティリティと安全性を検証する
機械は、日常運転中に想定される同じユーティリティ条件下でテストする必要があります。実際の電圧と周波数、圧縮空気圧、給水、排水、アルゴン接続を確認してください。
安全チェックには以下を含める必要があります:
緊急停止ボタン
安全ドアとガード
停電後の再起動動作
アラーム表示とリセット手順
清掃とメンテナンスのためのアクセス
ライン周辺の安全な作業通路
騒音、熱、排水の状況
引き渡し署名前に、欠落したガード、不安定な接続、不明確なアラーム対応は未解決項目として記載する必要があります。
引き継ぎファイルには何を含めるべきか?
完全な引き継ぎには、納品書以上のものを含めるべきです。以下の内容を含むプロジェクトファイルを1つ保管してください:
最終承認済み製品仕様
試験結果および初品記録
確認済みの機械設定
操作および保守マニュアル
電気および空気圧図面
推奨スペアパーツリスト
ソフトウェアバックアップおよびパラメータファイル
オペレーター訓練記録
未解決の問題、担当者および完了日
このファイルは、数か月後に新しいオペレーターが加わったり、パラメータが変更されたり、繰り返しアラームが発生したときに役立ちます。
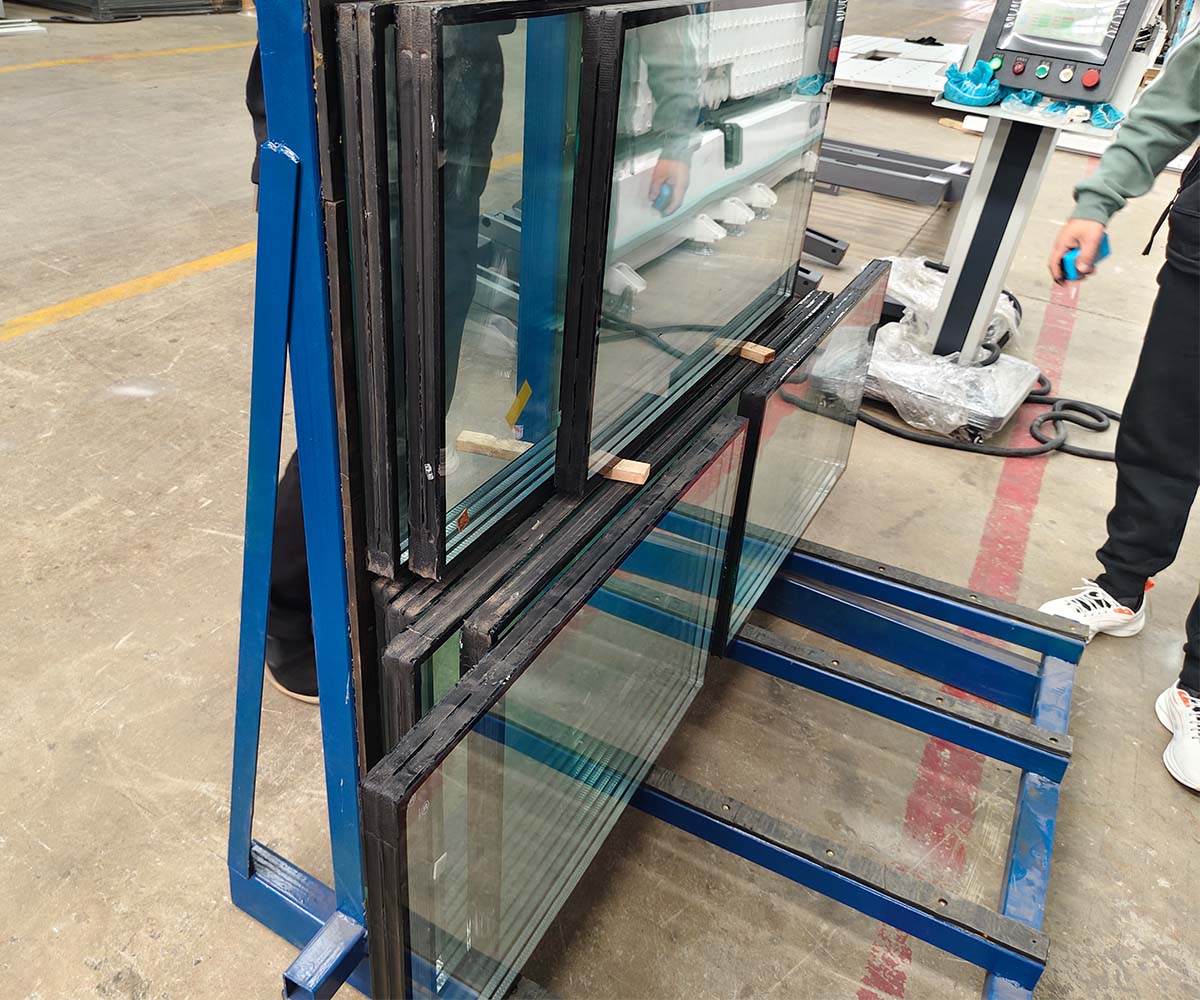
最後に
試運転の目的は、単に機械が起動できることを証明することではありません。購入者のガラス、材料、ユーティリティ、オペレーターを用いて、完全なIGUプロセスが安定した製品を提供できることを確認することです。
慎重な受け入れテストは、当初はより多くの時間を要するかもしれませんが、設置後の度重なる調整、生産遅延、責任の不明確さを防ぐことができます。最終引き渡しに署名する前に、清浄なガラスとスペーサーの準備からプレス、ガス充填、シーリング、文書化、オペレーター研修までの全プロセスを確認してください。
よくある質問
IGU生産ラインの試運転はいつ開始すべきですか?
試運転は、設置、ユーティリティ接続、基本的な機械検査が完了した後に開始すべきです。テスト計画は、サプライヤーの技術者が到着する前に合意しておく必要があります。
購入者はテスト用ガラスを提供すべきですか?
可能な限り、はい。購入者自身のガラス、スペーサー、シーラントは、特別に準備されたデモンストレーション材料よりも現実的なテストを提供します。
最終受け入れには機械の速度で十分ですか?
いいえ。受け入れでは、品質の再現性、段取り替え時間、アラーム、材料の無駄、安全機能、オペレーターの使いやすさも考慮すべきです。
テスト中に一部の項目が失敗した場合はどうなりますか?
問題を明確に記録し、機械のセクション、サンプル製品、アラームメッセージ、是正措置を含めてください。引き継ぎファイルには、誰がその問題を解決するか、いつ完了するかを明記する必要があります。