English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

ブチル押出機の処理能力:1シフトで何フレーム処理できる?
ジョブシートには100ユニットと書かれています。ブチルマシンでは、それは100個のスペーサーフレームを意味する場合もあれば、かなり多くの数を意味する場合もあります。
すべてのユニットが複層ガラスであれば、数は単純です。三重ガラスを加えると、それらのユニットごとにスペーサーフレームがもう1つ追加されます。完成ユニットの合計はまったく同じままで、コーティング作業だけが増えることがあります。
これはブチル押出機を購入するときに重要です。見積もりでは毎分メートル単位の速度が示されるかもしれませんが、その機械が組立ラインでシフトごとに必要なフレームを準備できるかどうかは、依然として誰かが計算しなければなりません。
従来の剛性スペーサーフレームを使用している工場では、これを計算する実用的な方法があります。
注文リストのフレームから始めます
その注文が60個の複層と40個の三重で構成されているとします。キャビティごとに1つの独立したスペーサーフレームがある場合、ブチルステーションにはコーティングすべき140個のフレームがあります。
それはすでに100枚の複層ガラスユニットとは異なる要件です。サイズも作業量を変えます。小さな浴室窓の枠は機械で回すのが簡単かもしれません。固定窓用の幅広の枠は、コーティングする周囲長が長く、ベルトをはるかに超えたサポートが必要になる場合があります。
各数量の横に枠のサイズがあれば、問い合わせは意味をなし始めます。スペーサーの幅も含めてください。三重ガラスユニットの2つの中空層は異なる幅を使用する場合があり、つまりオペレーターは同じ注文内で幅の変更を行う可能性があります。
通常の1日の生産から1ページあれば、会話を始めるのに十分です。各サプライヤーにそのページを渡し、検討してもらいましょう。どのサイズが見積もりに含まれているか、そしてどこで段取り替えの時間を考慮しているかがわかります。
パス間のオペレーターを観察する
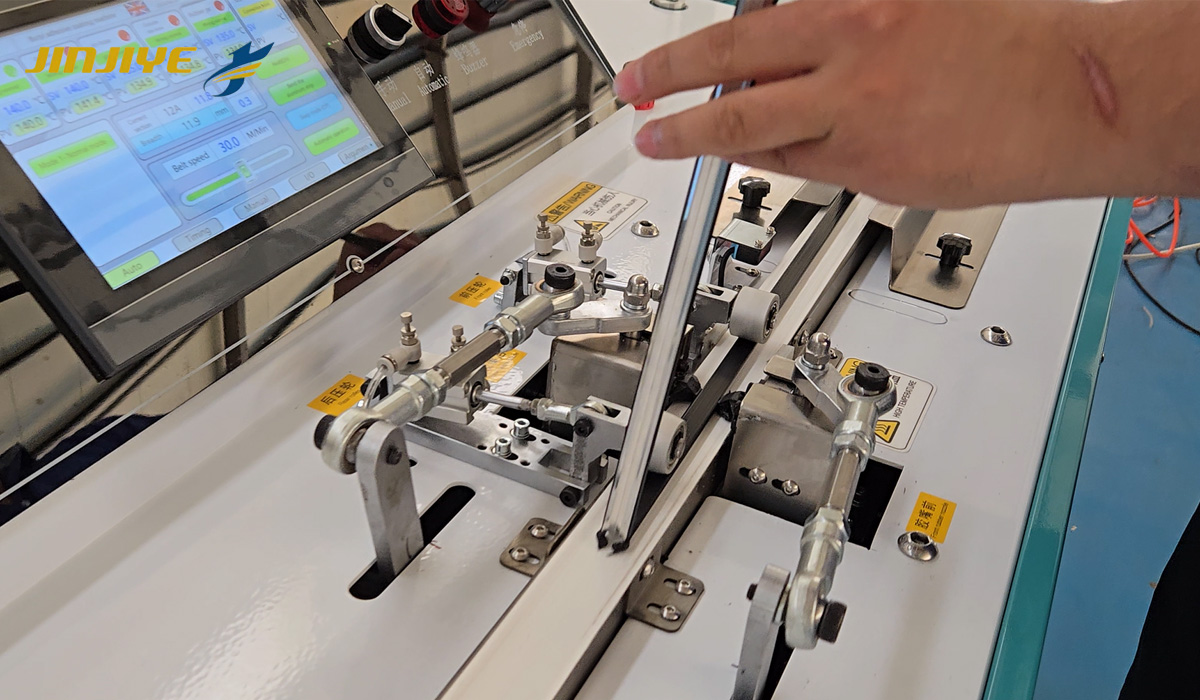
半自動ブチルコーティング機では、作業者がフレームを導いて通し、回転させて次の面を合わせます。最後のパスが終わった後も、まだコーティングされたフレームを置き、別のフレームを回収する必要があります。ノズルからシーラントが出てくるのを見ていると、そうした動きは見落としがちです。
メートル毎分で表される数値は送り動作を表しています。その数値から、フレームを持ち上げて回転させるのに費やされる時間を知ることはできません。
動画での実演を依頼する場合は、ワイドショットで、バッチを通しでカットなしに撮影してもらいましょう。作業者は次のフレームをどこで回収するのか? 完成品を置く場所はどれくらい離れているのか? 動画を生産量の判断に使うなら、どちらも視野に入っている必要があります。
大きなフレームは、支えを失わずに回すのに多少の注意が必要な場合があります。小さなものは素早く通過でき、作業者はすぐに次のフレームに手を伸ばします。実演を二人目が手伝う場合は、その人を労働前提に含めてください。結果は完全に有用かもしれませんが、どのような人員配置がそれを生み出したかを知りたくなるでしょう。
のためにJINJIYEブチルコーティングマシンを検討しているなら、実演にはあなたのフレームに必要な支持具と取り扱い設備を含めるべきです。試行で使用したものが追加品である場合は、その試行を生産計画の基礎として使う前に、見積書でそれを明示してもらいましょう。
実際に工房を通すバッチの時間を計測する
注文リストから一般的なサイズを使用し、定期的に処理する大きなまたは扱いにくいフレームを適切な割合で含めてください。実演で同一の小さなフレームを20個使っても、明日の予定にある大きなフレームについて多くを教えてはくれません。
タイミングについては、コーティングパスの前後どちらの作業も含めます。最初のフレームは供給位置から取り上げられ、最後のフレームは次の工程が回収できる場所に置かれます。これが1つの完全なバッチです。その期間内にフレームの反転や別の幅への再設定が行われますが、その時点ではスペーサーがノズルを通過していない場合もあります。
次に、次の工程で受け入れられたフレームを数えます。修正が必要なものは別にしておき、その理由を記録します。拒否されたフレームにもコーティングの時間はかかっています。それはバッチに費やされた分数に寄与しますが、出力に使用可能なフレームを追加したわけではありません。
仮の結果を示します。1つのバッチに30分かかり、50枚の許容できるフレームが得られたとします。これは1時間あたり100枚になります。これはその試行結果の換算であり、機械がシフトの毎時間100枚を生産するという主張ではありません。
サイズ構成、スペーサー仕様、作業者数、試験時間は図とともに保持すること。これらの詳細がなければ、他の人がすべての注文に対する能力の約束事と容易に読み取る可能性がある。
コーティング品質は、フレームが合格数に含まれるかどうかを依然として左右する。コーティングされた両面を、角や接合部も含めて、合意された要件に照らして検査すること。関連する組立検査のために試験サンプルを利用可能な状態に保つこと。次の速度設定で脇に置かねばならないフレームが生じる場合は、許容できるコーティングが得られる設定の結果を用いて生産計画を立てること。
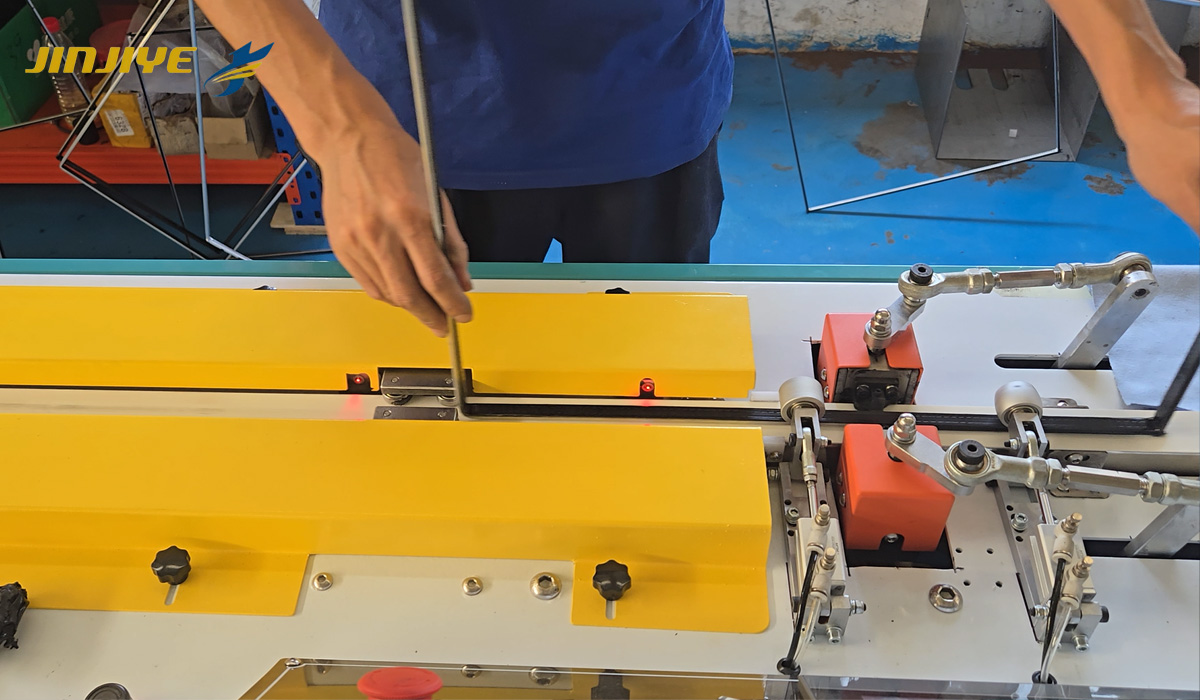
最初のフレームがベルトに到達する前に
あなたが到着する前に機械は加熱されていましたか?フレームはすでにフィラーから運ばれていましたか?もしそうなら、ストップウォッチを開始する前に準備の一部が行われていました。あなたの工場では、誰かがその状態にする必要があります。同じオペレーターが、シフト中にブチルを補充したり、フィラーから次のバッチを取りに行ったりするかもしれません。
それらの作業を生産見積もりに書き込んでください。タイムトライアルにすでに停止が含まれていた場合、それを二重に差し引かないでください。トライアル中に一度も発生しなかった場合は、時間当たりの結果を8倍にする前に、それがシフトにどのように影響するかを調べてください。
準備されたフレームの供給も検討に値します。フィラーを待っているコーターは、その時点で余剰能力があります。ベルト速度を上げても、不足しているフレームが早く到着するわけではありません。他のステーションも計画しているなら、IGU設備ガイドは、スペーサー準備から組立、シーリングまでの経路を網羅しています。
同じ注文リストを、JINJIYEからの見積もり。フレームサイズとスペーサー幅に加えて、どのジョブが複層ガラスまたは三層ガラスであるか、そしてコーターで何人が作業するかを記してください。そのバッチに対する提案された出力を、ハンドリングと補充の前提を横に記載して求めてください。