English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

1台のCNCガラス切断機で異なる厚さに対応できますか?
機械の仕様書には、お客様のガラス厚さに対応できると記載されています。よし。では、サプライヤーに複数の厚さを含む切断リストを渡してください。
例えば、4 mm のガラスの2つのバッチの間に 10 mm のガラスの短いバッチを入れてください。ただし、両方とも提案された機械の能力範囲内であると仮定します。これは、混合注文を扱う工場にとって有用なデモンストレーションです。もちろん切断を見ることができますが、1つのジョブが終わり次第に別のジョブが始まるときに行われる調整も見ることができます。
その数分間は注目に値します。長い生産運転では、段取り作業は多くのシートに分散されます。小ロットでは、オペレーターは何度も何度もそれに戻ってきます。
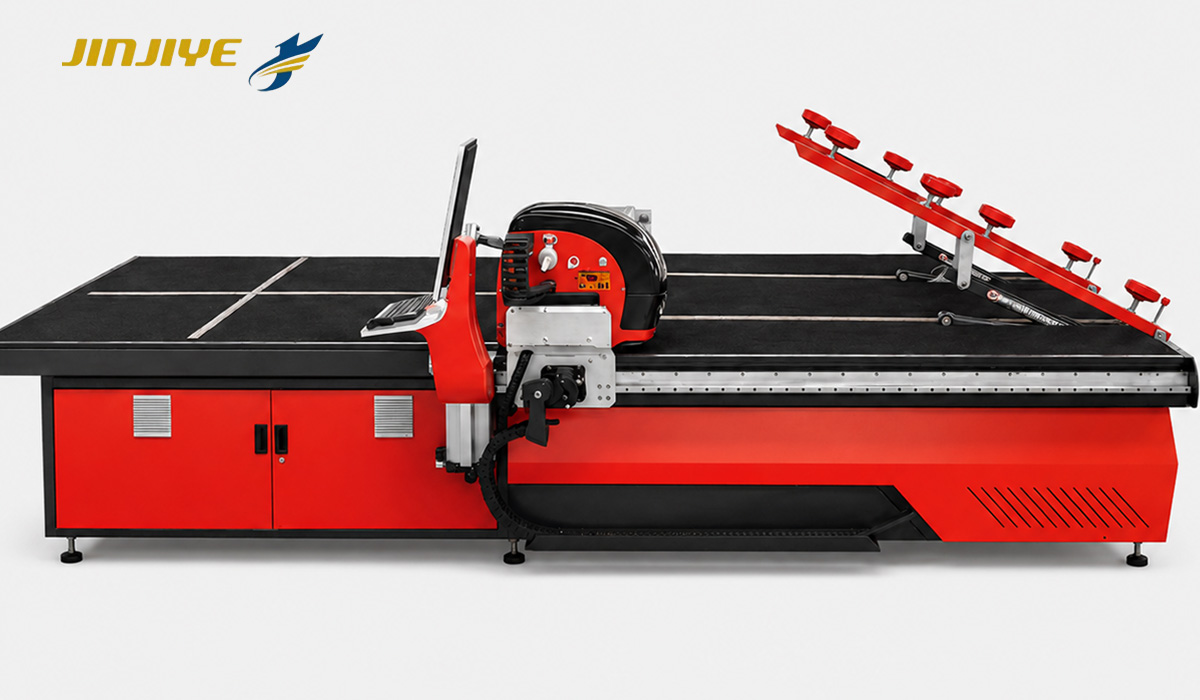
ジョブ間で何が変わるかを調べる
厚さ範囲は、バイヤーが CNC ガラス切断機で最初に確認する事項の1つです。それは仕様書に記載されるべきですが、少し説明が必要です。
範囲には、複数のホイールまたは工具の配置が関与する場合があります。一部の設定はコントロールを通じて呼び出せる場合がありますが、その他の変更は切断ヘッドでオペレーターが行う必要がある場合があります。サプライヤーが提示した構成を説明するまで、次のジョブがどのように準備されるかは分かりません。
4 mmから10 mmのガラスに移行する例を考えてみましょう。デモンストレーターに通常の方法で変更作業を行わせてください。別のホイールが必要な場合は、交換と調整もデモンストレーションに含めてください。提案された設定がホイール交換なしで両方のジョブに対応できる場合は、実際にテストされている材料でそれが確認できるようにしてください。
すべての機械がこれを同じように処理できると期待する理由はありません。
確認する際は、ローディングシステム付きJINJIYE CNCガラス切断ラインについて、通常の作業だけでなく、最大または最も厚いシートにもモデルを合わせてください。時折発生する厚手ガラスの注文だけが、サプライヤーが耳にする唯一のジョブであるべきではありません。
「それはどのホイールだったのか?」
機械試運転中に見落としやすい細かな点です。誰もがガラス、切断ヘッド、仕上がったエッジに注目します。一方、技術者はどのホイールが装着されているかをすでに把握しています。
オペレーターにもその情報が必要です。
ホイールの選定は、運転パラメータとともに切断設定の一部を成します。ホルダーに合うホイールが、機械の厚さ範囲内のすべての作業に自動的に適しているわけではありません。また、ガラスが厚くなったときの万能の答えが追加の圧力でもありません。過剰な圧力は欠けを増やす可能性があります。
試運転で許容できる製品ができたら、承認された設定とともにホイールの型番を書き留めてください。複数の構成を使用する場合は、ホルダーの型番も含めてください。
その記録は、半年後に誰かがスペアを注文するときに役立ちます。「厚いガラスに使ったホイール」では交換品を特定できません。部品番号なら特定できます。
複数のホイールが供給される場合、それらを明確に識別し、意図された用途の説明が必要です。また、オペレーターは、供給業者がまだ質問に答えられるうちに、製造業者の手順を使用して交換を練習するべきです。
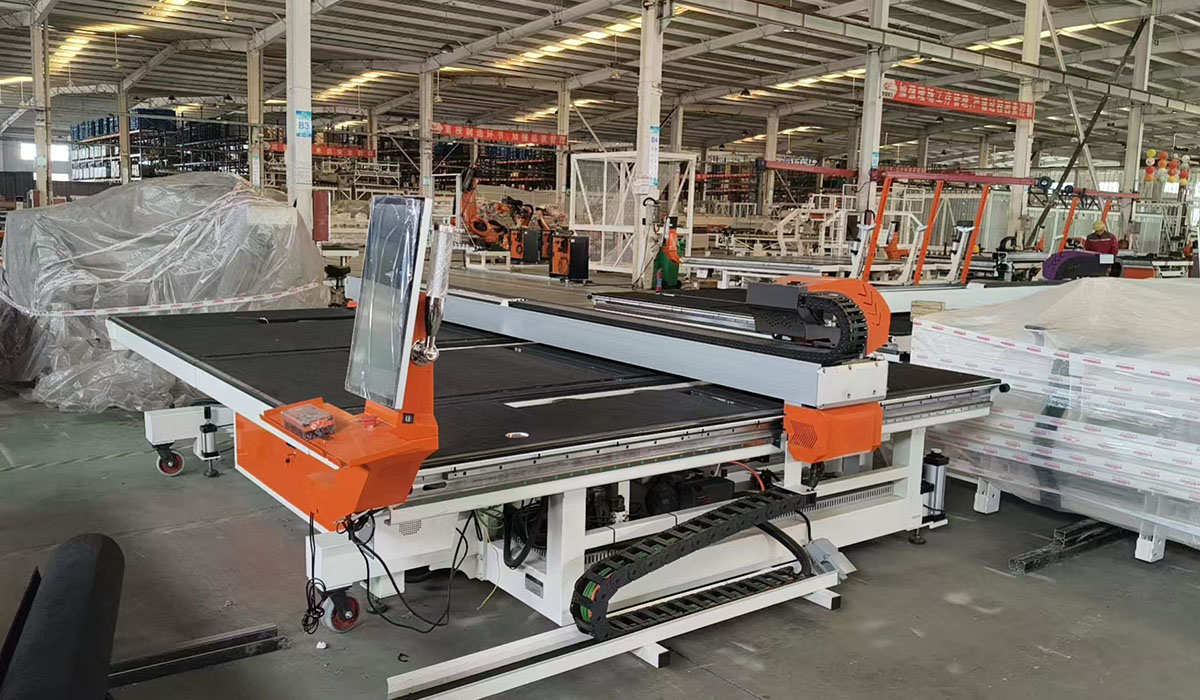
以前の作業に戻る
厚いガラスのバッチの後、最初の材料に戻ります。
試運転のこの部分は簡単に省略できます。機械はすでにそれを成功裏に切断しているので、なぜ再度行うのでしょうか?セットアップを復元することは日常の生産の一部であり、特に注文が少量で到着する場合にはそうです。
以前の設定がどのように復元されるかを見てください。保存されたセットアップを持つ機械では、関連するエントリを開き、その内容を確認します。コントロールは切断パラメータを呼び出すかもしれませんが、指定されたツーリングの取り付けは依然としてオペレーターに依存しています。
「4 mm」のような保存名は、その厚さの合意された材料を1つ使う店では十分に機能するかもしれません。複数のガラス製品がその名前を共有する場合は、より具体的な名前のほうが後々の混乱を防げます。
試行調整という問題もあります。おそらく技術者が設定を変更し、結果が改善されるでしょう。次に進む前に、承認されたバージョンが機械の文書化された手順を通じて保持されていることを確認してください。そうでなければ、オペレーターが次のシフトで古い設定を呼び出す可能性があります。
試行によって、チームが活用できるものを残したいと考えています。特定されたツーリング、明確な設定、そして理解された手順です。
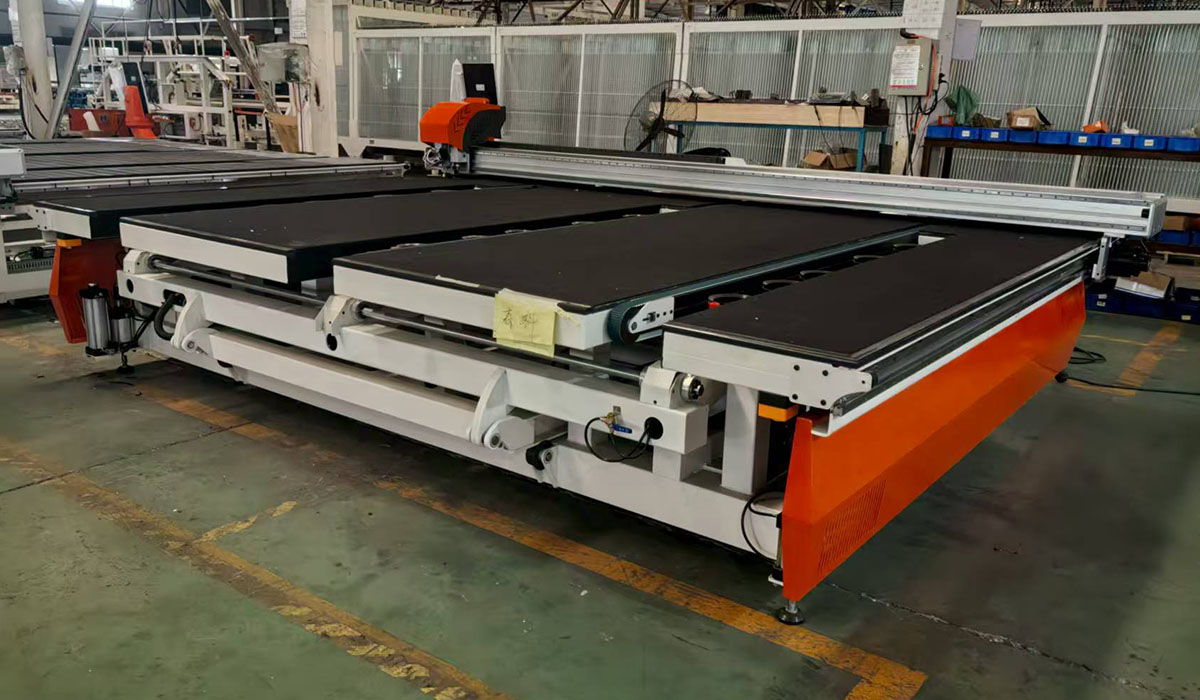
最初のピースを保管する
実演エリアの横に、各バッチの最初のピースを置くスペースを確保してください。どの設定で作られたものかがわかるように印を付け、分離後に検査します。
スコアラインだけでは、完成寸法やエッジの状態は分かりません。試運転の前に、自社製品とその次工程のニーズに基づいて、それらの要件を合意しておきましょう。
自社工場の通常作業を反映した図面を持参してください。細い短冊材が定番の受注であれば、それも含めます。ほとんどの仕事が単純な長方形であれば、装飾的な形状を切断する実演に時間を費やす必要はありません。
タイミングも同じ考え方に従うべきです。1つの仕事が終わってから、次の仕事の許容できる製品ができるまでの時間を測定します。設定変更、段取り作業、検査にかかる内容を記録しておきましょう。
誰も急ぐ必要はありません。有益な結果とは、自社のオペレーターが何をしなければならないか、そして板厚が変わるたびにその作業のどれだけが発生するかを知ることです。
1週間分の受注をサプライヤーに持参する
比較する前に、ガラス切断機, 直近1週間分の受注を確認してください。一般的な板厚、バッチサイズ、シート寸法を記録します。材料が変わった箇所に印を付けましょう。
それは、最小厚さと最大厚さだけよりも、はるかに明確な全体像をサプライヤーに与えます。
長い連続生産では、より手間のかかる段取りでも対応できるかもしれません。短いバッチでは、工具へのアクセスのしやすさと明確に整理された設定が、購入判断でより重視されるかもしれません。どの要素がより重要かは、注文の構成が教えてくれます。
見積書を使って、合意された内容を記録しましょう。含まれる工具、段取り替え作業、設定情報、オペレーター研修です。ある機能が実演された場合は、それが提示されている構成に属することを確認してください。
送信 JINJIYE通常のガラス仕様と、代表的な切断図を数点ご用意ください。大きな注文の合間にある厄介な小ロットも含めてください。その仕事もこの機械で処理しなければなりません。